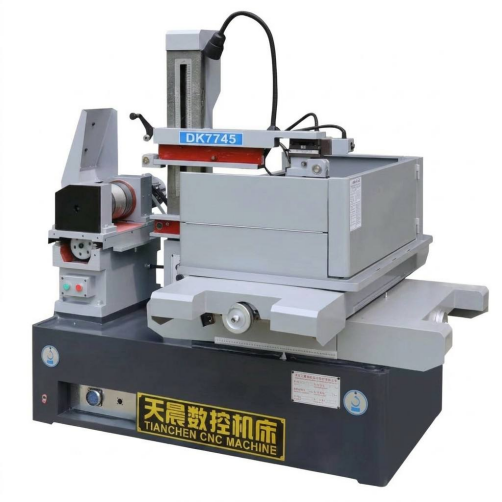
Pentru atelierele care evaluează echipamente de tăiere de precizie, răspunsul scurt este următorul: a electroeroziune cu sârmă mașina folosește un fir metalic alimentat continuu ca electrod pentru a eroda materialul conductor prin descărcări electrice controlate, permițând tăierea profilurilor complexe, toleranțe strânse și materiale dure fără contact mecanic direct. Cumpărători care cercetează sârmă edm prelucrarea, în general, alegeți între trei categorii largi de mașini: EDM cu sârmă de viteză medie, EDM cu sârmă de mare viteză (alternativă) și EDM cu sârmă cu conicitate mare, fiecare potrivită pentru diferite combinații de grosime, unghi de conicitate și cerințe de finisare a suprafeței. An sârmă mașină de electroerosionare sistemul este de obicei selectat pe baza geometriei piesei, a materialului tăiat și a numărului de treceri necesare pentru a atinge un finisaj țintă, mai degrabă decât pe o specificație universală unică.
Acest articol prezintă tipurile obișnuite de mașini EDM cu sârmă, cum sunt structurate în interior, unde fiecare tip tinde să se potrivească cel mai bine, cum se compară performanța lor relativă în funcție de mai multe criterii și ce implică de obicei întreținerea continuă. Îndrumări practice de selecție sunt incluse pe tot parcursul, împreună cu un tabel de comparație și mai multe vizualizări de date care rezumă poziționarea relativă a fiecărei categorii de mașini.
Prelucrarea prin electroeroziune cu sârmă este un proces fără contact care se bazează mai degrabă pe eroziunea prin scânteie decât pe forța de tăiere
Mașinile EDM cu sârmă de viteză medie sunt utilizate pe scară largă pentru lucrări generale de scule și matrițe
Mașinile EDM cu sârmă de mare viteză (alternative) sunt obișnuite acolo unde reutilizarea sârmei și eficiența costurilor contează
Mașinile EDM cu sârmă conică mare se adresează pieselor care necesită o tăiere unghiulară semnificativă
Alegerea dintre categoriile de mașini EDM cu sârmă depinde mai puțin de marcă și mai mult de capacitatea mașinii de potrivire grosimea piesei de prelucrat, unghiul de conicitate necesar și toleranța de finisare pentru piesele care se produc efectiv.
Tipuri comune de mașini EDM cu sârmă și caracteristicile lor
Mașini EDM cu sârmă de viteză medie
Mașinile EDM cu sârmă de viteză medie, uneori descrise ca mașini îmbunătățite cu sârmă mobilă, rulează firul înainte și înapoi pe piesa de prelucrat în timp ce aplică mai multe treceri de tăiere pentru a rafina progresiv suprafața tăiată. Această categorie este adesea punctul de plecare implicit pentru atelierele de scule și matrițe, deoarece echilibrează în mod rezonabil viteza de tăiere, finisarea suprafeței și costul echipamentului într-o gamă largă de geometrii ale pieselor. Sârma este de obicei pe bază de molibden și este reutilizată în mai multe treceri, pe care magazinele îl consideră adesea o modalitate practică de a gestiona sârmă edm consum fără a sacrifica calitatea finisajului la tăierea finală.
Mașini de electroeroziune cu sârmă de mare viteză (alternative).
Mașinile EDM cu sârmă de mare viteză împărtășesc principiul de alimentare cu sârmă alternativă, dar sunt, în general, configurate pentru un debit mai rapid de tăiere brută, adesea în detrimentul finisării suprafeței în comparație cu o configurație de viteză medie puternic tăiată. Aceste mașini tind să se potrivească mediilor de producție în care timpul ciclului contează mai mult decât obținerea celei mai fine suprafețe posibile și unde operațiunile ulterioare de finisare pot face deja parte din fluxul de lucru. Deoarece sârma se deplasează înainte și înapoi, o singură bobină poate fi utilizată în mai multe părți, ceea ce este frecvent citat ca o considerație practică a costurilor pentru debitare grosieră de volum mare.
Mașini EDM cu sârmă conică mare
Mașinile EDM cu sârmă conică mare sunt construite cu capete de ghidare a sârmei și configurații de axe capabile să mențină unghiuri semnificative între ghidajele de sârmă superioare și inferioare, ceea ce permite firului să taie unghiuri de tragere abrupte într-o piesa de prelucrat într-o singură trecere. Această categorie este, în general, selectată pentru piese, cum ar fi componentele matrițelor de ștanțare, matrițele de extrudare sau alte scule în care o conicitate pronunțată sau un profil în trepte este o cerință funcțională mai degrabă decât una cosmetică. Deoarece structura mecanică trebuie să mențină rigiditatea chiar dacă ghidajele de sârmă se balansează la unghiuri extreme, designul cadrului mașinii și precizia ghidajului contează mai mult aici decât la mașinile construite în principal pentru tăierea pereților drepti.
Accent structural general pe categoria de mașini EDM cu sârmă
Categoria mașinii
Focalizare structurală primară
EDM cu sârmă de viteză medie
Precizie de tăiere în mai multe treceri și poziționare repetabilă
EDM cu sârmă de mare viteză
Fiabilitatea alimentării sârmei și randamentul de tăiere brută
EDM cu fir conic mare
Rigiditatea ghidajului firului în domenii extreme de unghi
seria PS-C
EDM cu sârmă de viteză medie configuration for general tool and die applications
Seria DK77-BC
EDM cu sârmă de viteză medie configuration with extended trim-pass control
Seria DK77-A
Configurație EDM cu sârmă alternativă de mare viteză
Seria DK77-B
Configurație EDM cu sârmă alternativă de mare viteză, alternate frame layout
Seria DK77-D
EDM cu fir conic mare configuration for steep-angle cutting
Cele trei categorii nu sunt strict ierarhice; fiecare este optimizat pentru o combinație diferită de viteză, finisare și capacitate de conicitate mai degrabă decât unul pur și simplu depășindu-i pe ceilalți.
Cum funcționează mașinile EDM cu sârmă: principii și structură
O mașină EDM cu sârmă îndepărtează materialul printr-o serie de descărcări electrice rapide între electrodul de sârmă și piesa de prelucrat, ambele fiind scufundate sau spălate cu un fluid dielectric, de obicei apă deionizată. Fiecare descărcare vaporizează o cantitate mică de material, iar fluidul dielectric îndepărtează resturile rezultate în timp ce răcește zona tăiată și ajută la controlul golului de descărcare. Deoarece sârma nu apasă fizic pe piesa de prelucrat, forțele de tăiere rămân foarte scăzute, ceea ce face parte din motivul pentru care EDM cu sârmă este utilizat în mod obișnuit pe oțelurile de scule călite și alte materiale care sunt greu de prelucrat în mod convențional.
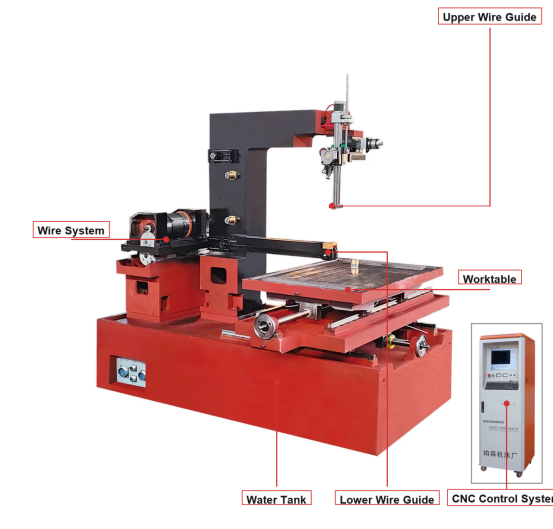
Poziționarea este gestionată de un sistem de control CNC care conduce masa X-Y (și, la mașinile cu conicitate, axele de ghidare a firului U-V) conform unui profil programat al piesei, în timp ce o unitate de alimentare separată guvernează parametrii de descărcare, cum ar fi frecvența impulsului și curentul. Cadrul mecanic, sistemul de transport al firului și sistemul de circulație dielectrică funcționează împreună cu electronica de control, astfel încât rigiditatea mașinii și precizia controlului sunt în general considerate împreună, mai degrabă decât ca preocupări separate atunci când se evaluează o mașină.
Sistem mecanic și structural
Turnare pe pat și coloane de mașină
Masa de lucru X-Y și, acolo unde este cazul, axe conice U-V
Capetele de ghidare a sârmei superioare și inferioare
Bobină de sârmă, sistem de tensionare și de preluare
Rezervor lichid dielectric și circuit de filtrare
Sistem de control și putere
Controler CNC și interfață cu program piesă
Sistem de servomotor pentru poziționarea axelor
Alimentare cu impulsuri pentru generarea de descărcare
Circuitul de detectare a golului și de control adaptiv
Detectarea ruperii cablului și blocaje de siguranță
Deoarece forța de tăiere este minimă, rigiditatea mașinii EDM cu sârmă se referă în principal menținerea preciziei de poziționare în timp mai degrabă decât să reziste la sarcini mecanice grele.
Poziționarea vitezei de tăiere relativă pe categorii de electroerozare cu sârmă
Înainte de a compara numerele, vă ajută să înțelegeți ce înseamnă de fapt „viteza de tăiere” într-un context EDM cu fir. Rata reală de tăiere depinde în mare măsură de tipul de material, grosimea piesei de prelucrat, diametrul firului și de câte treceri de tăiere sunt programate, astfel încât orice cifră este doar un ghid aproximativ, mai degrabă decât o evaluare fixă. Graficul de mai jos prezintă un index ilustrativ simplificat, mai degrabă decât valori măsurate exacte, menit să arate modul în care cele trei categorii de mașini se compară în general între ele în scenariile tipice de decupare brută. Un indice mai mare reflectă o categorie de mașini care este în general asociată cu o îndepărtare mai rapidă a materialului de primă trecere în condiții comparabile. Aceste cifre sunt doar pentru orientare generală și nu trebuie tratate ca o specificație garantată pentru niciun model de mașină specific.
Citind diagrama, mașinile EDM cu sârmă de viteză medie se află, în general, la capătul superior al acestei scale ilustrative, deoarece programarea în mai multe treceri le permite să combine o tăiere brută relativ rapidă cu tăieturi suplimentare care recuperează finisajul suprafeței ulterior. Mașinile cu piston de mare viteză sunt poziționate în mijloc, reflectând rolul lor comun ca mașini de lucru pentru tăiere directă, acolo unde finisajul extrem nu este preocuparea principală. Mașinile cu conicitate mare prezintă un indice comparativ mai mic pe această diagramă specială, dar aceasta nu este o slăbiciune, ci o reflectare a priorității lor de proiectare: geometria ghidajului și sistemul lor de control sunt optimizate pentru a menține precizia la unghiuri abrupte, mai degrabă decât pentru a maximiza randamentul tăiat drept. În practică, un atelier care decupează în principal componente ale matriței conice nu ar alege o mașină doar pe baza acestui indice, deoarece capacitatea de conicitate ar fi factorul decisiv, mai degrabă decât viteza brută. De asemenea, este de remarcat faptul că, în cadrul oricărei categorii, debitul real variază în funcție de diametrul firului, de conductibilitatea materialului și de cât de agresiv sunt setați parametrii pulsului. Sârma mai subțire permite, în general, detalii mai fine, dar poate reduce rata practică de tăiere, în timp ce sârma mai groasă poate tăia mai repede, dar limitează cea mai mică rază de colț internă posibilă. Grosimea piesei de prelucrat are un efect similar: rata de tăiere pentru o anumită mașină scade de obicei pe măsură ce grosimea materialului crește, deoarece fluidul dielectric trebuie să elimine resturile dintr-un canal de descărcare mai lung. Strategiile cu mai multe treceri complică și mai mult orice comparație cu un singur număr, deoarece un magazin ar putea încetini în mod deliberat prima trecere pentru a proteja durata de viață a firului și se poate baza pe treceri de tăiere pentru finisare, schimbând efectiv viteza brută pentru consecvență. Pentru cumpărătorii care compară mașinile una lângă alta, solicitați propriile date de tăiere de test ale vânzătorului pentru materialul și grosimea specific relevante pentru piesele dvs., în loc să vă bazați pe categorii generalizate. În cele din urmă, rețineți că starea mașinii, calitatea fluidului dielectric și consistența alimentării sârmei influențează toate rata de tăiere în lumea reală la fel de mult ca și categoria de mașini de bază, astfel încât o mașină de nivel mediu bine întreținută poate uneori să depășească o performanță prost întreținută pe una cu specificații superioare.
Scenarii de aplicare și criteriile cheie de selecție pentru mașinile EDM cu sârmă
Mașinile EDM cu sârmă sunt utilizate în producția de scule și matrițe, fabricarea matrițelor, producția de componente aerospațiale, fabricarea de dispozitive medicale și diverse aplicații de scule auto, în general acolo unde un material conductiv are nevoie de o tăiere precisă a profilului, fără stresul mecanic al prelucrării tradiționale. De obicei, selecția se reduce la potrivirea capacității mașinii la cerințele specifice ale pieselor, mai degrabă decât la alegerea unei singure „cea mai bună” configurație pentru fiecare lucrare.
Grosimea maximă a piesei de prelucrat pe care mașina o poate găzdui în interiorul anvelopei sale de lucru
Unghiul de conicitate maxim necesar, care determină dacă este necesară o configurație de conicitate mare
Finisarea suprafeței țintă și dacă mai multe treceri de tăiere fac parte din procesul prevăzut
Tipul materialului și conductibilitatea, deoarece unele materiale necesită parametrii de descărcare ajustați
Volumul de producție așteptat și dacă consumul de sârmă sau timpul ciclului este cel mai mare factor de cost
Compatibilitate cu diametrul firului și sistemele de fluid dielectric existente deja utilizate în magazin
Atelierele de scule și matrițe care decupează regulat poansonele de ștanțare și matrițele de ștanțare prioritizează adesea capacitatea de conicitate și repetabilitatea poziționării, deoarece aceste piese combină frecvent pereții drepti cu secțiuni de relief în unghi. Producătorii de matrițe care tăie miezul și inserțiile din cavitate tind să cântărească foarte mult finisajul suprafeței, deoarece suprafața tăiată cu sârmă poate fi finisajul final sau poate necesita doar lustruire ușoară ulterior. Producătorii de componente aerospațiale și medicale lucrează frecvent cu aliaje dificile și toleranțe dimensionale strânse, ceea ce pune accent pe stabilitatea sistemului de control și pe performanța repetabilă a trecerii de tăiere, mai degrabă decât pe viteza brută de prima trecere.
Cel mai fiabil mod de a selecta o mașină EDM cu sârmă este să mapați cerințele reale privind grosimea piesei, conicitatea și finisajul față de plicul de lucru și intervalul de conicitate declarat de producător înainte de a compara orice altă caracteristică.
Îmbunătățirea finisajului suprafeței prin tăieri succesive
Unul dintre cele mai practice concepte pentru oricine care evaluează procesele de sârmă la mașină EDM cu sârmă este relația dintre numărul de treceri de tăiere și finisarea suprafeței rezultată. O primă trecere brută îndepărtează, în general, materialul în vrac rapid, dar lasă o suprafață relativ grosieră, deoarece energia de descărcare utilizată pentru îndepărtarea rapidă tinde să lase urme mai mari de turnare. Trecerile de tăiere ulterioare folosesc energie de descărcare progresiv mai mică și decalaje mai strânse, rafinând suprafața cu fiecare trecere. Magazinele planifică de obicei două până la patru treceri totale, în funcție de toleranța de finisare indicată pe desenul piesei. Graficul de mai jos ilustrează această relație generală folosind un indice de rugozitate relativă simplificat, mai degrabă decât o valoare Ra specifică legată de orice mașină sau material.
Scăderea abruptă între trecerea unu și trecerea a doua pe această diagramă reflectă modelul general în electroerozarea cu sârmă: cea mai mare îmbunătățire unică a finisării suprafeței vine de obicei din adăugarea unei singure treceri de tăiere după tăierea brută inițială. Fiecare trecere suplimentară după aceea tinde să ofere o îmbunătățire incrementală mai mică, motiv pentru care multe magazine se opresc la trei sau patru treceri odată ce randamentele descrescătoare depășesc timpul de ciclu adăugat. Această tendință este discutată pe scară largă în literatura despre procesele EDM și reflectă fizica de bază a reducerii energiei de descărcare, mai degrabă decât setările specifice ale unui singur producător. O primă trecere brută utilizează în mod obișnuit un curent mai mare și o durată mai lungă a impulsului pentru a maximiza rata de îndepărtare a materialului, ceea ce creează în mod inerent un strat reformat mai profund și o textură mai grosieră a suprafeței. Trecerile de tăiere reduc curentul, scurtează durata impulsului și, adesea, reduc decalajul dintre traseul firului și profilul finit, ceea ce permite rafinarea progresivă a suprafeței fără a modifica semnificativ dimensiunile totale ale piesei. Pentru piesele cu o indicație de finisare strânsă, pot fi specificate patru sau mai multe treceri, în timp ce părțile destinate șlefuirii sau lustruirii ulterioare ar putea necesita doar o singură tăiere brută. De asemenea, merită remarcat faptul că numărul de treceri interacționează cu tăierea conică: la mașinile cu conicitate mare, menținerea finisajului consistent într-un unghi abrupt poate necesita treceri suplimentare în comparație cu o tăiere a peretelui drept de grosime similară. Diametrul firului și consistența tensiunii afectează, de asemenea, cât de previzibil converge o mașină către un finisaj țintă în mai multe treceri, deoarece orice variație a poziției firului între treceri poate compensa beneficiul de finisare dorit. Magazinele care înregistrează valorile Ra măsurate reale pe trecere pentru propriile mașini și materiale vor obține o imagine mult mai precisă decât orice diagramă generalizată, deoarece finisajul real depinde de curățarea dielectrică, starea firului și materialul piesei de prelucrat la fel de mult ca și de numărul de treceri. În cele din urmă, cumpărătorii care compară consumul de sârmă ale mașinii EDM cu sârmă ar trebui să-și amintească că mai multe treceri de tăiere înseamnă, în general, mai multă sârmă utilizată pe piesă, astfel încât cerințele de finisare și costul firului ar trebui luate în considerare împreună în timpul planificării procesului.
Sectoarele industriale comune care utilizează echipamente EDM de tăiere cu sârmă
Adoptarea EDM cu sârmă variază semnificativ în funcție de industrie, în mare măsură în funcție de cât de des un anumit sector are nevoie de profile precise tăiate în materiale conductoare dure sau greu de prelucrat. Lucrările cu scule și matrițe rămân una dintre cele mai comune aplicații, deoarece poansonurile, matrițele și sculele aferente necesită frecvent atât materiale întărite, cât și toleranțe strânse ale profilului. Fabricarea matrițelor urmează îndeaproape, în special pentru inserții cu geometrie internă complexă, care ar fi dificil de atins cu frezarea convențională. Aerospațiale, dispozitivele medicale și sculele auto completează cazurile de utilizare semnificative rămase, fiecare punând accent pe tipul de material, toleranța și finisajul. Indicele de utilizare relativ de mai jos este ilustrativ, menit să transmită modele generale de prevalență descrise în mod obișnuit în sursele din industria de producție, mai degrabă decât o cifră precisă a cotei de piață.
Aplicațiile pentru scule și matrițe au cel mai mare punctaj la acest indice ilustrativ, deoarece componentele sculelor din oțel călit sunt o potrivire aproape ideală pentru punctele forte ale EDM cu sârmă: procesul se ocupă de materiale întărite fără problemele de uzură a sculei asociate cu tăierea convențională și produce colțurile interioare ascuțite adesea necesare în seturile de matrițe. Fabricarea matriței urmează îndeaproape din motive similare, în special în cazul în care o inserție are detalii interne fine care altfel ar necesita operații convenționale multiple sau electrozi specializați pentru electroeroziune cu scufundare. Sectoarele aerospațiale și auto prezintă o utilizare comparabilă la nivel mediu, în general legată de unelte și componente specifice de fixare, mai degrabă decât să fie aplicate în toate părțile din acele industrii. Aplicațiile pentru dispozitive medicale, deși mai mici ca volum total, implică adesea cerințe de toleranță stricte pentru componente mici și complicate, motiv pentru care EDM cu sârmă rămâne relevantă acolo chiar și la un volum de utilizare comparativ mai mic. Este de remarcat faptul că aceste cinci sectoare nu se exclud reciproc din perspectiva unui magazin, deoarece o mașină EDM cu o singură sârmă dintr-un atelier de lucru poate servi clienților de scule și matrițe într-o săptămână și clienții de scule aerospațiale în următoarea. Prevalența sectorului se schimbă, de asemenea, în timp, pe măsură ce materialele și designul pieselor evoluează, astfel încât mixul real de clienți al unui magazin este un ghid mai fiabil pentru utilizarea așteptată a mașinii decât orice diagramă generalizată a industriei. Cumpărătorii care evaluează un angrosist sau un furnizor de mașini EDM cu sârmă pentru o nouă achiziție ar trebui să își cântărească propriul amestec tipic de piese mai mult decât statisticile generale ale industriei atunci când specifică capacitatea mașinii. Pentru un atelier de lucru care deservește mai multe sectoare, versatilitatea în intervalul de grosimi și capacitatea de conicitate contează adesea mai mult decât optimizarea strictă pentru profilul tipic al piesei unei industrie. Deoarece fabricarea sculelor și matrițelor și matrițelor împreună reprezintă o mare parte a aplicațiilor comune, mulți producători de mașini subliniază în mod natural aceste cazuri de utilizare în proiectarea produsului și opțiunile de configurare. Chiar și așa, procesul de electroeroziune cu sârmă subiacent în sine este în mare măsură condus de material și geometrie, mai degrabă decât specific industriei, ceea ce înseamnă că o mașină bine configurată poate deservi în general mai multe sectoare fără a necesita echipamente dedicate separate pentru fiecare.
Comparație detaliată a categoriilor de mașini EDM cu sârmă
Compararea categoriilor de mașini EDM cu sârmă în funcție de mai multe criterii în același timp ajută la clarificarea de ce niciun tip nu este universal de preferat. Graficul radar de mai jos prezintă cinci criterii la care se face referire în mod obișnuit unul lângă altul pentru mașinile de viteză medie, mare și cu conicitate mare, folosind un indice relativ simplificat 0-10 pentru fiecare atribut. Acest tip de vizualizare cu mai multe criterii este adesea mai informativ decât orice număr de fișă de specificații unică, deoarece arată compromisurile pe care un magazin le acceptă atunci când alege o categorie față de alta. Ca și în diagramele anterioare, valorile afișate sunt ilustrative și sunt destinate unei orientări generale, nu un substitut pentru specificațiile documentate ale unei anumite mașini. Citirea formei fiecărui poligon, mai degrabă decât a oricărui punct, tinde să ofere cea mai clară imagine a profilului general al unei categorii de mașini.
Viteză medie De mare viteză Conic mare
Poligonul cu viteză medie se extinde cel mai departe de-a lungul axelor vitezei de tăiere și a finisării suprafeței, ceea ce este în concordanță cu rolul său de mașină de uz general care echilibrează finisarea cu mai multe treceri cu un randament rezonabil. Poligonul de mare viteză își arată cea mai largă extindere de-a lungul simplității întreținerii, reflectând traseul firului alternativ, relativ simplu, pe care multe magazine o găsesc mai ușor de întreținut zi de zi. Poligonul cu conicitate mare se extinde în mod clar cel mai departe de-a lungul axei capacității conice, ceea ce este exact pentru care este proiectată această categorie, deși arată o citire mai modestă a vitezei de tăiere brută. Niciuna dintre cele trei forme nu domină pe toate cele cinci axe, ceea ce întărește vizual punctul că selectarea mașinii este un exercițiu de compromis, mai degrabă decât o căutare a unei singure opțiuni optime. Magazinele care au nevoie în primul rând de tăierea pereților drepti cu finisaj puternic al suprafeței vor găsi probabil că profilul de viteză medie este cel mai relevant pentru nevoile lor. Magazinele axate pe debitarea grosieră de mare volum, unde finisajul este manipulat în aval, pot înclina în schimb spre profilul de mare viteză. Magazinele care lucrează cu matrițe de ștanțare, scule de extrudare sau alte componente cu unghiuri abrupte vor găsi, în general, rezistența profilului cu conic mare în acea axă mai importantă decât performanța sa comparativ medie în altă parte. Scorurile de rigiditate sunt destul de apropiate în toate cele trei categorii din această ilustrație, ceea ce reflectă faptul că mașinile EDM cu sârmă, în general, nu trebuie să reziste la forțe mari de tăiere, așa cum o fac mașinile de frezat convenționale, astfel încât diferențele de rigiditate structurală tind să apară mai mult în precizia de poziționare pe termen lung decât în deviația evidentă în timpul tăierii. Merită să ne amintim că orice model de mașină specific poate varia de la aceste profiluri de categorie generalizate, în funcție de alegerile individuale de proiectare, sistemul de control și calitatea construcției. Cumpărătorii sunt încurajați să solicite eșantioane tăiate de testare sau specificații documentate de la un furnizor de mașini de electroeroziune cu sârmă pentru modelul în cauză, mai degrabă decât să se bazeze doar pe comparații la nivel de categorie, precum aceasta. Folosită împreună cu tabelul de mai jos, această vizualizare radar este menită să sprijine o conversație mai informată cu un producător despre configurația care se potrivește cel mai bine cu mixul real de piese al unui magazin.
Comparație generală a categoriilor de mașini EDM cu sârmă în funcție de criteriile comune de evaluare
Criteriu
Viteză medie
De mare viteză
Conic mare
Interval conic tipic
Moderat
Limitat
Extins
Strategie comună de finisare
Mai multe treceri de tăiere
Trim simplu sau ușor
Mai multe treceri de tăiere
Manipularea tipică a firelor
Alternativ, refolosit
Alternativ, refolosit
Alternativ, refolosit
Tipul de piesă cel mai potrivit
Profiluri generale
Decupaje de mare volum
Scule cu unghi abrupt
Nicio categorie de mașini EDM cu sârmă nu câștigă pentru fiecare criteriu; alegerea corectă depinde de care unul sau două criterii contează cel mai mult pentru amestecul de piese real .
Întreținerea și întreținerea pe termen lung a echipamentelor EDM cu sârmă
Întreținerea consecventă este în general ceea ce separă o mașină EDM cu sârmă care își păstrează precizia ani de zile de una care iese prematur din toleranță. Deoarece procesul depinde de o cale curată a fluidului dielectric, de tensiune stabilă a firului și de poziționarea precisă a ghidajului de sârmă, atenția de rutină acordată acestor sisteme tinde să conteze mai mult decât orice reparație dramatică.
Monitorizați rezistivitatea fluidului dielectric și înlocuiți filtrele la un program regulat pentru a menține condiții stabile de descărcare
Inspectați periodic ghidajele de sârmă și matrițele diamantate, deoarece uzura aici afectează în mod direct precizia de poziționare
Verificați calibrarea tensiunii firului pentru a menține comportamentul de tăiere consistent pe treceri
Curățați calea de alimentare a firului și contactele de alimentare pentru a preveni furnizarea de curent inconsecventă
Verificați periodic precizia poziționării axei, în special după orice mutare semnificativă a mașinii
Păstrați rezervorul dielectric și duzele de spălare fără depuneri de reziduuri pentru a susține condiții de spălare stabile
Magazinele care înregistrează starea fluidului dielectric, datele de înlocuire a filtrului și verificările periodice ale preciziei tind să prindă deviația mai devreme, ceea ce reduce, în general, timpul de oprire neplanificat în comparație cu o abordare de întreținere pur reactivă. În special, uzura ghidajelor de sârmă este ușor de trecut cu vederea, deoarece efectele sale asupra preciziei piesei pot fi mai degrabă treptate decât bruște, astfel încât un interval de inspecție fix este adesea mai fiabil decât așteptarea apariției unei probleme vizibile.
Precizia de poziționare pe o mașină EDM cu sârmă este menținută verificări de rutină dielectrice, ghidare a firelor și calibrare mai degrabă decât printr-o singură ajustare unică.
Despre POOSN – Producător profesional de mașini EDM cu sârmă
Taizhou Xinchengyang Machinery Manufacturing Co., Ltd. (POOSN) este un producător profesionist specializat în cercetarea, dezvoltarea și producția de mașini CNC cu sârmă EDM. Cu peste 30 de ani de experiență în producție, POOSN a dezvoltat o experiență vastă în tehnologia EDM cu sârmă și echipamente de prelucrare de precizie.
Gama noastră de produse acoperă diferite soluții de electroeroziune cu sârmă, inclusiv mașini de electroeroziune cu sârmă de viteză medie din seria PSC, mașini de electroerozare cu sârmă de viteză medie DK60BC și mașini de electroerozare cu sârmă de mare viteză din seria DK77. De asemenea, oferim configurații personalizate ale mașinii pentru diferite dimensiuni ale piesei de prelucrat, materiale, grosimi, cerințe de conicitate și volume de producție.
POOSN operează o unitate de producție de 13.703 m² cu o echipă profesionistă de aproximativ 80 de angajați, inclusiv ingineri de cercetare și dezvoltare și personal de control al calității. Procesul nostru de producție acoperă prelucrarea, asamblarea mașinii, integrarea electrică, testarea și inspecția finală pentru a asigura o performanță stabilă a mașinii înainte de expediere.
Servim producători de matrițe, companii de prelucrare, distribuitori și utilizatori industriali pe piețele internaționale, cu servicii OEM și ODM disponibile pentru cerințele specifice ale clienților.
Indiferent dacă aveți nevoie de o mașină EDM cu sârmă pentru fabricarea de matrițe de precizie, producția generală sau tăierea conică specializată, POOSN vă poate recomanda o soluție potrivită în funcție de cerințele aplicației dumneavoastră.
Lucrul cu un producător care acoperă categorii EDM cu sârmă de viteză medie, de mare viteză și de conicitate mare sub un singur acoperiș poate simplifica aprovizionarea magazinelor care gestionați o gamă mixtă de geometrii de piese .
Întrebări frecvente despre mașinile EDM cu sârmă
Î1. Ce este o mașină EDM cu sârmă?
O mașină EDM cu sârmă folosește un fir cu electrod în mișcare continuă și descărcări electrice controlate pentru a tăia materiale conductoare electric. Este utilizat pe scară largă pentru matrițe, matrițe, scule de precizie și componente care necesită profile complexe și precizie ridicată de prelucrare.
Q2. Cum funcționează o mașină EDM cu sârmă?
Mașina ghidează un fir electrod subțire prin piesa de prelucrat, în timp ce descărcările electrice controlate îndepărtează materialul. Lichidul dielectric răcește zona de prelucrare și îndepărtează resturile, în timp ce sistemul CNC controlează traseul de tăiere.
Q3. Ce materiale poate tăia o mașină EDM cu sârmă?
EDM cu sârmă poate tăia multe materiale conductoare electric, inclusiv oțel pentru scule, oțel călit, oțel inoxidabil, cupru, alamă, aluminiu, carbură și alte aliaje conductoare. Performanța de tăiere depinde de material, grosime și parametri de prelucrare.
Î4. Care este diferența dintre EDM cu sârmă de viteză medie și de mare viteză?
Mașinile EDM cu sârmă de viteză medie oferă, în general, un echilibru între eficiența de tăiere, precizie și finisarea suprafeței, făcându-le potrivite pentru prelucrarea generală și aplicații de matriță. Mașinile EDM cu sârmă de mare viteză se concentrează mai mult pe eficiența tăierii și pe productivitatea producției.
Î5. Cât de precisă este o mașină EDM cu sârmă?
Precizia de prelucrare depinde de structura mașinii, sistemul CNC, tensiunea firului, materialul piesei de prelucrat, grosimea și parametrii de prelucrare. Pentru aplicațiile care necesită o precizie specifică, clienții ar trebui să furnizeze desenul și cerințele piesei de prelucrat, astfel încât producătorul să poată evalua configurația adecvată a mașinii.
Î6. Cât durează firul de molibden?
Durata de viață a firului de molibden depinde de viteza de tăiere, timpul de prelucrare, materialul piesei de prelucrat, grosimea, parametrii electrici și tensiunea firului. Inspecția regulată și întreținerea adecvată pot ajuta la menținerea performanței stabile de prelucrare și la prelungirea duratei de viață a firului.
Î7. Cum aleg mașina EDM cu sârmă potrivită?
Luați în considerare materialul piesei de prelucrat, grosimea, dimensiunea, precizia necesară, finisarea suprafeței, unghiul de conicitate și volumul de producție. Furnizarea acestor specificații producătorului este cea mai bună modalitate de a selecta un model și o configurație adecvate de mașină.
Î8. Cum aleg un producător de încredere Wire EDM?
Luați în considerare experiența de producție a producătorului, calitatea mașinii, capacitatea de producție, controlul calității, suportul tehnic, disponibilitatea pieselor de schimb și serviciul post-vânzare. Un producător de încredere ar trebui, de asemenea, să poată recomanda o mașină pe baza cerințelor reale ale aplicației.